【1】Deskripsi Proses Tarik Tabung
Pengambilan tabung adalah proses pengelasan unik untuk sambungan sisi pipa komposit. Untuk pertama kalinya, perubahan sifat lapisan luar lembaran tidak dibatasi oleh bahan lapisan dalam lembaran. Faktanya, karena lapisan luar lembaran tidak lagi harus dilas ke lapisan dalam lembaran seperti saat ditarik, kita dapat mengoptimalkannya untuk ketahanan, keselamatan, tekstur, hasil cetak, atau aspek fungsional lainnya yang diminta oleh pasar.
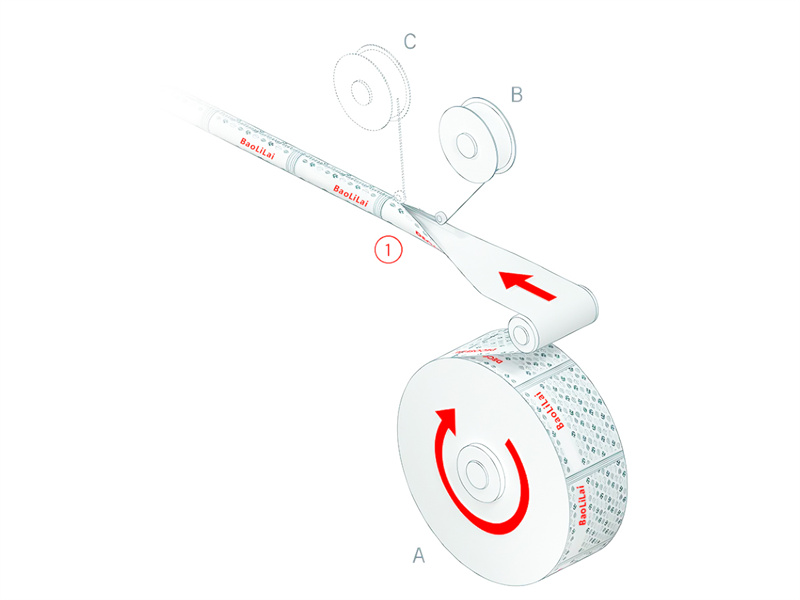
1. Sabuk penguat las ditarik ke tengah las butting, dan lembaran komposit tercetak datar dihubungkan untuk membentuk tubuh tabung bulat.
A. Lembaran komposit tercetak sebelumnya
B. Tali penguat dalam
C. Tali penguat luar
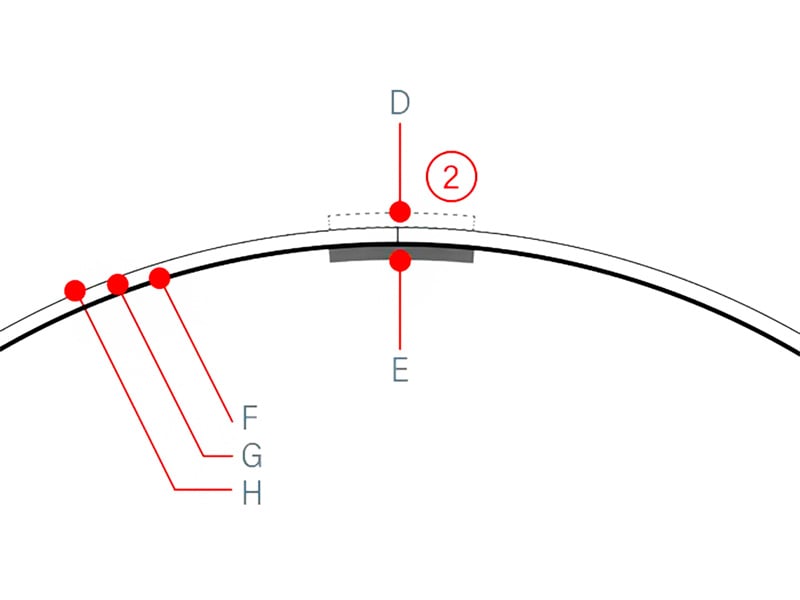
1. Untuk mencegah lembaran komposit kertas-plastik menyerap air eksternal, las tali penguat kedua di bagian luar tubuh pipa.
D. Tali penguat luar
E. Tali penguat dalam
Lapisan penghalang
Lembaran komposit plastik atau kertas-plastik seluruhnya
Lapisan dekoratif pencetakan
Peluang pasar baru
Fitur teknologi kemasan
Cetak inkjet digital CMYK
Struktur lembaran komposit tabung dengan lembaran bersequin tinggi; permukaan PET logam tebal 300µm dan lapisan penghalang alumunium 9µm
Sambungan lembaran, area las dapat dicetak secara penuh, dan dilengkapi dengan sabuk penguatan struktur komposit PE/PET/PE di bagian dalam tubuh tabung
Lapisan alumunium melindungi produk, lapisan dalam PE tipis untuk mengurangi kehilangan aroma
Bahu pipa PE pra-buatan yang disambung dengan frekuensi tinggi ke badan pipa
Tutup sekrup Tutup ringan Tutup balik Dokter tutup peluru kecil tutup oktagon Tutup sekrup Tutup benang Tutup pinggang Tutup ujung Tutup tanduk tutup kaca berbentuk bunga Tutup tetesan air Tutup tiga bola satu bola Tutup pelembab bibir Tutup es krim tabung datar
【2】Proses pencetakan Spesifikasi proses
(Bahu injeksi)
Teknologi pencetakan berada di posisi terdepan
Pengukuran volumetrik menghindari perubahan berat
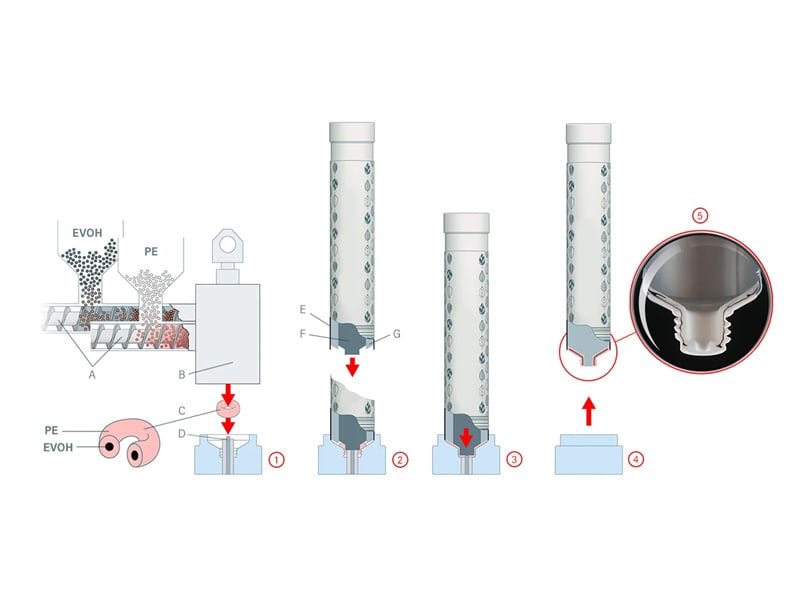
1. Sistem pengukuran volume (B) menghilangkan deviasi pengukuran berat material (C).
2. Punch mandrel (F) dan sleeve mandrel (G) didorong ke bawah secara bersamaan. Sleeve mandrel menutup rongga cetakan sebelum cetakan menerapkan tekanan pada massa material.
3. Punch mandrel (F) terus mendorong ke bawah dan mengekstrusi massa material untuk membentuk bahu dan kepala.
4. Mandrel dinaikkan, dan bahu pipa dengan tepi pembukaan jelas dari kepala pipa disambungkan sempurna dengan badan pipa.
A. Ekstruder dilengkapi dengan piston tekanan aksial
B. Sistem pengukuran volume
C. Massa material (massa pemeteran PE)
D. Kepala pipa die thimble terbuka bawah
E. Tubuh pipa
Pemukul mandrel
Selubung mandrel
Model adaptif
Cocok untuk PTH 90, PTH 100, PTH 150, dan PTH 240m, kecepatan produksi
Mereka adalah 90, 95, 147, dan 240 unit per menit.
Proses aliran sinkron
【3】Film penyegel mengunci tutup
Teknologi manufaktur selang komposit adalah lembaran komposit tercetak, bahu pipa pra-buatan dan penutup pipa dirakit menjadi produk selang yang dapat diisi.
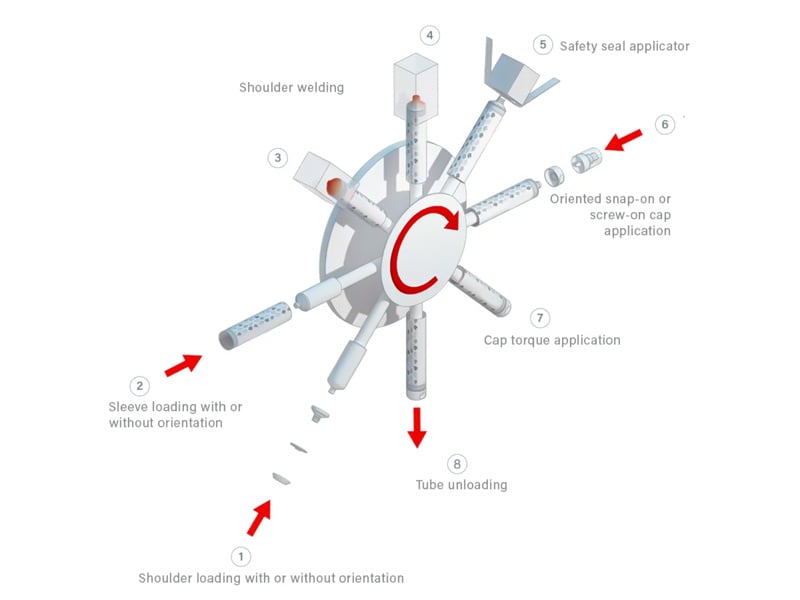
Keunggulan teknologi
Kapasitas produksi peralatan dapat diperluas dengan mudah hanya dengan meningkatkan jumlah stasiun perakitan. Kecepatan operasi peralatan dari 100/menit hingga 600/menit, desain kompak, dan ukuran kecil.
Kinerja luar biasa, proses tidak melambat karena waktu pendinginan yang diperlukan untuk pembentukan cetakan.
Bahu dan tutup selesai pada mandrel yang sama.
Sangat fleksibel, opsi penambah nilai seperti tutup arah, bahu arah, perakitan tabung oval, dan segel film atas dapat ditambahkan.
Penggunaan bahu pra-buatan membuat proses pemotongan lebih stabil dan menghilangkan risiko penyusutan material dalam produksi pembentukan online.
 EN