หน้าแรก>ข่าวสาร>ข่าวบริษัท
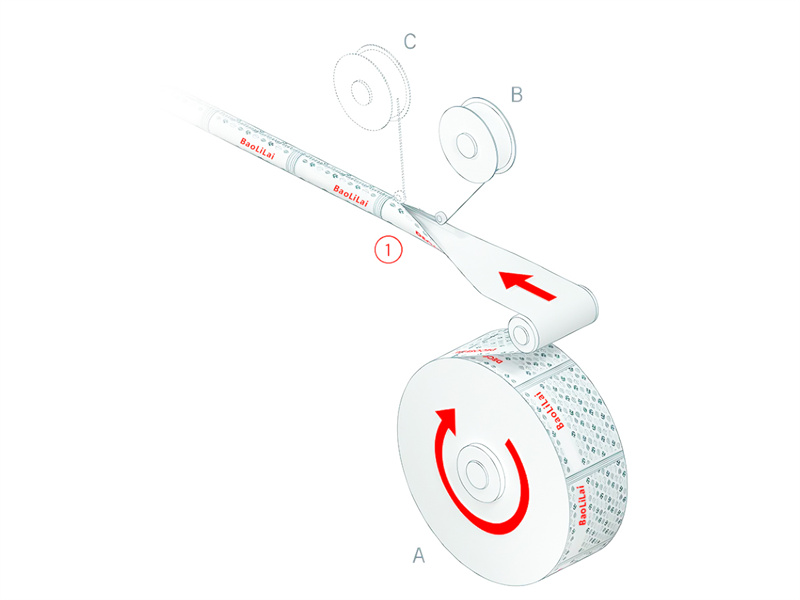
【1】คำอธิบายกระบวนการดึงท่อ
การดึงท่อเป็นกระบวนการเชื่อมเฉพาะสำหรับรอยต่อทางด้านข้างของท่อคอมโพสิต ครั้งแรกที่การเปลี่ยนแปลงของคุณสมบัติชั้นนอกของแผ่นไม่ถูกจำกัดด้วยวัสดุของชั้นในของแผ่น ในความเป็นจริง เนื่องจากชั้นนอกของแผ่นไม่จำเป็นต้องเชื่อมกับชั้นในของแผ่นเมื่อมีการซ้อนทับ เราสามารถปรับแต่งเพื่อความทนทาน ความปลอดภัย สัมผัส การพิมพ์ หรือฟังก์ชันอื่น ๆ ที่ตลาดต้องการได้
1. เส้นเข็มขัดเสริมเชื่อมถูกนำเข้าไปยังศูนย์กลางของการเชื่อมต่อแบบปลายต่อปลาย และแผ่นคอมโพสิตที่พิมพ์แล้วจะถูกนำมาประกอบเพื่อสร้างลำตัวท่อวงกลม
A. แผ่นคอมโพสิตที่พิมพ์ไว้ล่วงหน้า
B. เส้นรัดเสริมด้านใน
C. เส้นรัดเสริมด้านนอก
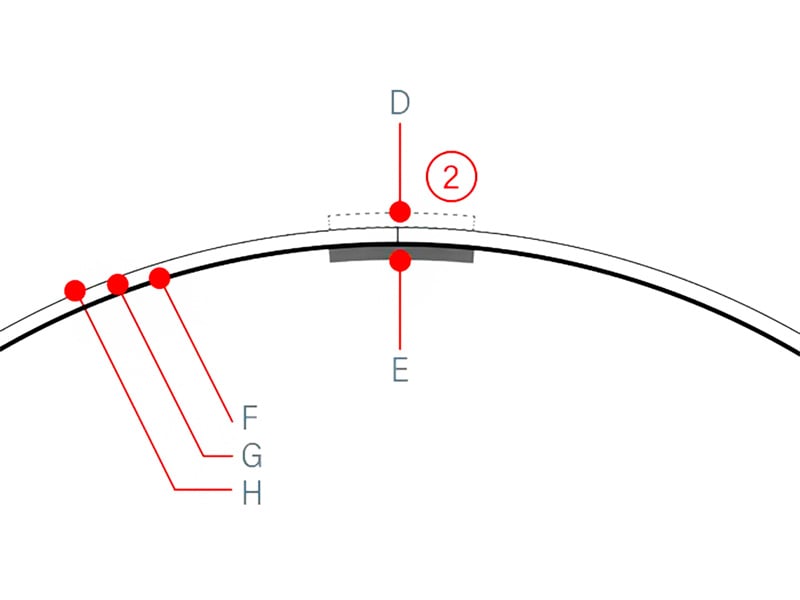
1. เพื่อป้องกันไม่ให้แผ่นคอมโพสิตกระดาษ-พลาสติกซึมซับน้ำจากภายนอก ให้เชื่อมแถบเสริมชั้นที่สองไว้ด้านนอกของตัวท่อ
D. เส้นรัดเสริมด้านนอก
E. เส้นรัดเสริมด้านใน
F. ชั้นกันความชื้น
G. แผ่นคอมโพสิตทั้งหมดเป็นพลาสติกหรือกระดาษ-พลาสติก
H. ชั้นพิมพ์ตกแต่ง
โอกาสทางตลาดใหม่
คุณสมบัติของเทคโนโลยีการแพ็คเกจ
การพิมพ์ดิจิทัลด้วยหมึก CMYK แบบอิงค์เจ็ท
โครงสร้างแผ่นคอมโพสิตแบบท่อ ผิวหน้าเป็นโลหะ PET หนา 300µm และชั้นกันซึมอะลูมิเนียม 9µm
ขอบเชื่อมแผ่นสามารถพิมพ์เต็มแผ่นได้ และมีแถบเสริมความแข็งแรงสำหรับการเชื่อมโครงสร้างคอมโพสิต PE/PET/PE อยู่ด้านในของท่อกาย
ชั้นอะลูมิเนียมปกป้องผลิตภัณฑ์ พร้อมชั้นใน PE บางเพื่อลดการสูญเสียกลิ่น
ข้อต่อท่อ PE ความถี่สูงเชื่อมล่วงหน้าจากไหล่ไปยังลำตัวท่อ
ฝาเกลียว ฝาเบา ฝาพลิก ฝาหมอ ฝากระสุนเล็ก ฝาแปดเหลี่ยม ฝาเกลียว ฝาลูกปัด ฝาเอว ฝาปลาย ฝาแตร ฝาอะคริลิก ฝาบlossom ฝาหยดน้ำ ฝาลูกสามลูกเดี่ยว ฝาลิปบาล์ม ฝาไอศกรีม ฝาหลอดแบน
【2】กระบวนการฉีดขึ้นรูป ข้อกำหนดกระบวนการ
(ไหล่ฉีด)
เทคโนโลยีการฉีดขึ้นรูปอยู่ในตำแหน่งผู้นำ
การวัดปริมาตรหลีกเลี่ยงการเปลี่ยนแปลงน้ำหนัก
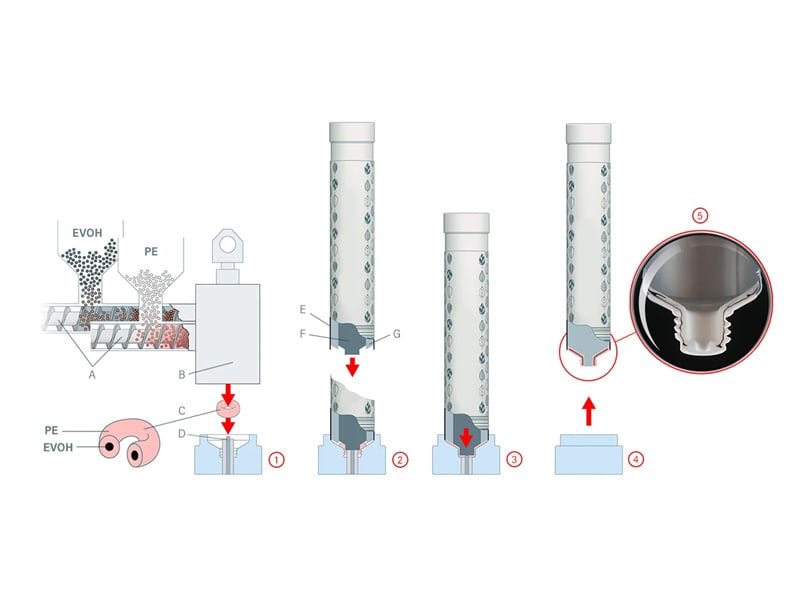
1. ระบบวัดปริมาตร (B) กำจัดความเบี่ยงเบนของการวัดน้ำหนักของมวลวัสดุ (C).
2. พันซ์แกน (F) และปลอกแกน (G) จะถูกผลักลงมาพร้อมกัน ปลอกแกนจะปิดช่องแม่พิมพ์ก่อนที่แม่พิมพ์จะกดแรงบนมวลวัสดุ
3. พันซ์แกน (F) ยังคงผลักลงไปและบีบอัดมวลวัสดุเพื่อสร้างไหล่และหัว
4. แกนถูกยกขึ้น และไหล่ของท่อพร้อมขอบเปิดที่ชัดเจนของหัวท่อเชื่อมติดกับลำตัวท่ออย่างสมบูรณ์
A. เครื่องอัดรีดที่มีลูกสูบกดแรงดันแบบแกนตั้ง
B. ระบบวัดปริมาตร
C. มวลของวัสดุ (มวลการชั่ง PE)
D. หัวท่อแบบเปิดด้านล่างพร้อมแหวนปั๊ม
E. ตัวท่อ
F. ตัวชงเข็มขัด
G. ปลอกตัวชงเข็มขัด
แบบจำลองที่ปรับตัวได้
เหมาะสำหรับ PTH 90, PTH 100, PTH 150 และ PTH 240m, ความเร็วในการผลิต
พวกเขาคือ 90, 95, 147 และ 240 หน่วยต่อนาที
กระบวนการไหลแบบพร้อมกัน
【3】ฟิล์มซีลล็อคฝา
เทคโนโลยีการผลิตสายยางคอมโพสิตเป็นแผ่นคอมโพสิตพิมพ์ ท่อไหล่สำเร็จรูปและฝาท่อประกอบเข้าด้วยกันเป็นผลิตภัณฑ์สายยางที่สามารถเติมได้
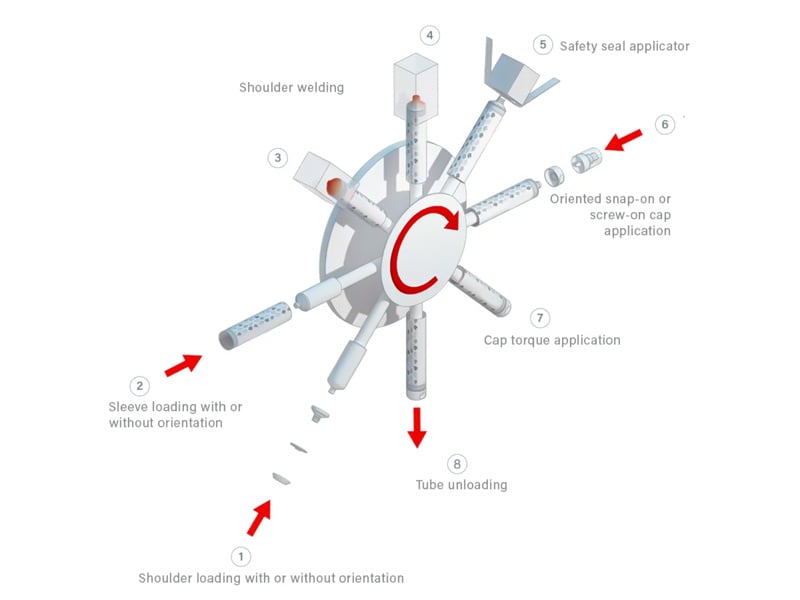
ข้อได้เปรียบด้านเทคโนโลยี
ความสามารถในการผลิตของเครื่องจักรสามารถขยายได้ง่ายโดยการเพิ่มจำนวนสถานีประกอบ สปีดการทำงานของเครื่องจักรตั้งแต่ 100 ชิ้น/นาที ถึง 600 ชิ้น/นาที ออกแบบกะทัดรัด พื้นที่ใช้สอยน้อย
ประสิทธิภาพยอดเยี่ยม กระบวนการไม่ชะลอลงเนื่องจากเวลาในการทำให้เย็นที่จำเป็นสำหรับการหล่อ
ไหล่และฝาครอบเสร็จสมบูรณ์ในแม่พิมพ์เดียวกัน
มีความยืดหยุ่นสูง สามารถเพิ่มตัวเลือกเพิ่มมูลค่า เช่น ฝาครอบแบบทิศทาง ไหล่แบบทิศทาง ชุดหลอดรูปไข่ และการปิดผนึกฟิล์มด้านบน
การใช้ไหล่ที่ผลิตไว้ล่วงหน้าทำให้กระบวนการปั๊มมีเสถียรภาพมากขึ้น และลดความเสี่ยงของการหดตัวของวัสดุในกระบวนการหล่อออนไลน์
 EN