【1】Opis procesu wyciągania rur
Wyciąganie rur to unikalny proces spawania na szwach bocznych złożonych rur. Po raz pierwszy zmiana właściwości zewnętrznego warstwienia nie jest ograniczona przez materiał wewnętrznego warstwienia. W rzeczywistości, ponieważ zewnętrzne warstwienie już nie musi być spawane z wewnętrznym warstwieniem, jak w przypadku nakładania, możemy je zoptymalizować pod kątem trwałości, bezpieczeństwa, dotyku, jakości druku lub dowolnego innego aspektu funkcyjnego wymaganego przez rynek.
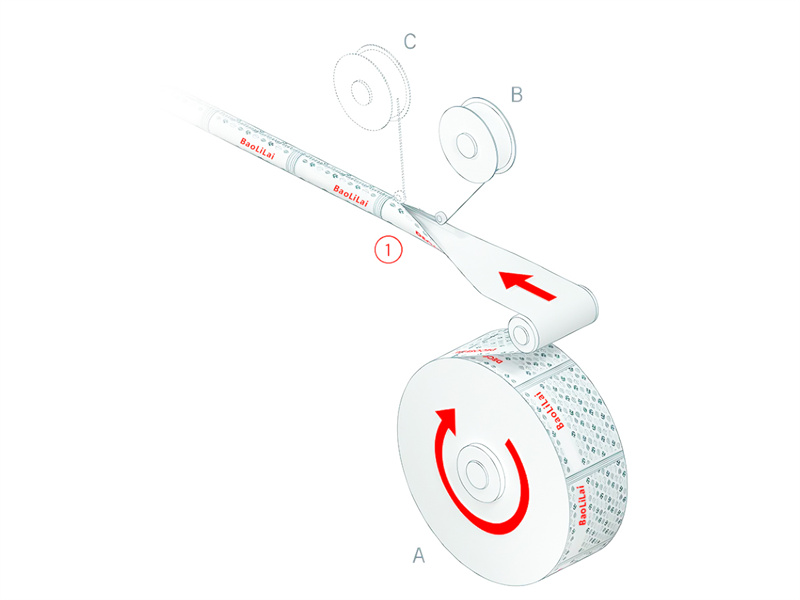
1. Pas wzmacniający spoinę jest prowadzony do środka spoiny stykowej, a płaska, wydrukowana arkuszowa kompozycja jest łączone w celu utworzenia okrągłego ciała rury.
A. Arkusz kompozytowy z wyprzednim drukiem
B. Wewnętrzny pasek wzmacniający
C. Zewnętrzny pasek wzmacniający
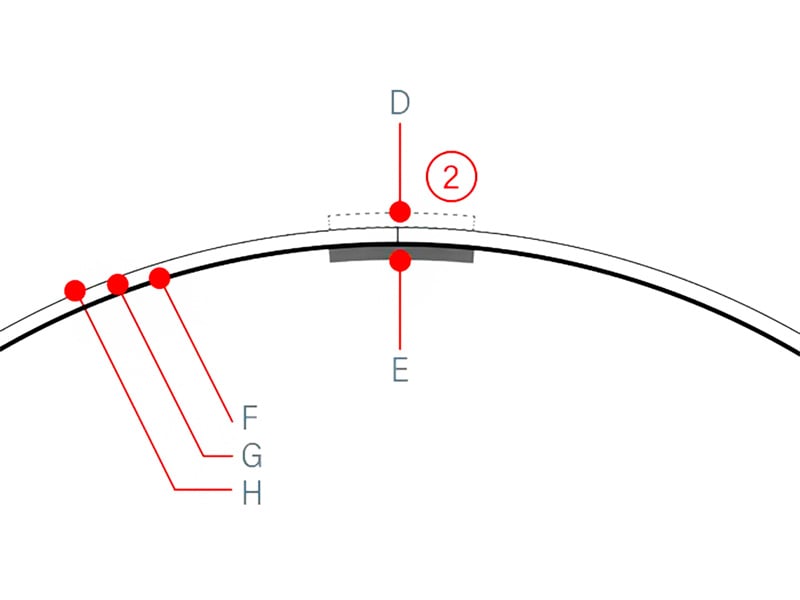
1. Aby zapobiec pochłanianiu wody z zewnątrz przez złożoną kartonowo-plastikową płachtę, na zewnątrz ciała rury przymocowano drugi pasek wzmacniający.
D. Zewnętrzny pasek wzmacniający
E. Wewnętrzny pasek wzmacniający
Warstwa barierowa F
G. Całkowicie plastikowy lub złożony z papieru i plastyku arkusz
H. Warstwa drukowania dekoracyjnego
Nowe szanse rynkowe
Funkcje technologii opakowań
Cyfrowa drukarka jetowa CMYK
Struktura złożona arkusza rurociągu; powierzchnia metaliczna PET o grubości 300µm i warstwa bariery aluminiowej o grubości 9µm
Połączenie arkuszy, obszar spoiny może być wypisany na pełnej płycie, a wewnątrz rurociągu stosowana jest taśma wzmacniająca struktury kompozytowych PE/PET/PE
Ochrona warstwy aluminiowej, cienka wewnętrzna warstwa PE zmniejszająca utratę aromatu
Wysokoczęstotliwościowe spawanie przewodów PE w prefabrykacji: łączenie ramienia rurociągu z ciałem rurociągu
Śrubowa nakrętka Lekka nakrętka Nakrętka obrotowa Nakrętka lekarska Mała kulista nakrętka Ośmiokątna nakrętka Śrubowa nakrętka Perłowa nakrętka Wąska nakrętka Czyściaczka Rogowa nakrętka Akrylowa nakrętka Kropelkowa nakrętka Trójbalonowa pojedyncza kulista nakrętka do kosmetyków Lip balm cap Nakrętka w kształcie lodówki Flat tube cap
【2】Proces formowania Specyfikacja procesu
(Ramie wtryskowy)
Technologia formowania znajduje się w prowadzącej pozycji
Pomiar objętościowy unika zmian wagi
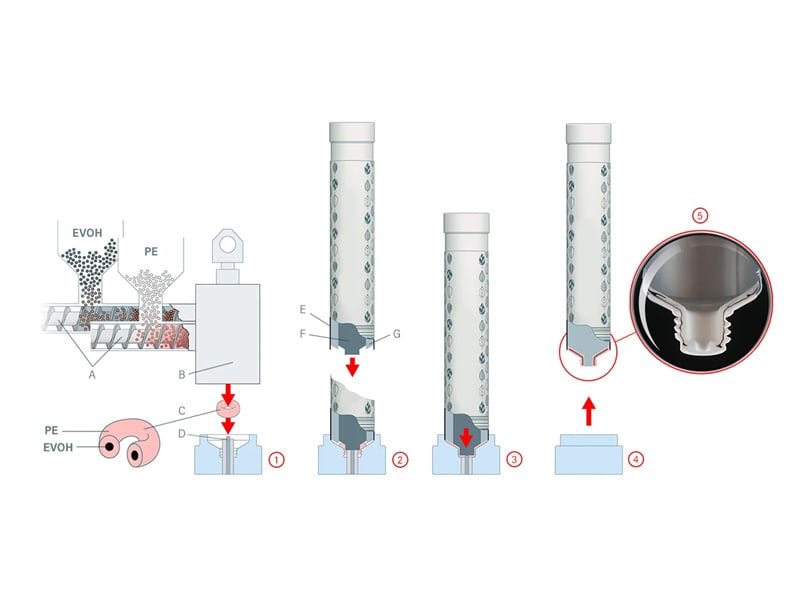
1. System pomiaru objętości (B) eliminuje odchylenie wagi pomiarowej masy materiału (C).
2. Piąstka rdzeniowa (F) oraz osłona rdzenia (G) są jednocześnie popychane w dół. Osłona rdzenia zamyka przestrzeń formującą przed tym, jak forma wywiera ciśnienie na masę materiału.
3. Piąstka rdzeniowa (F) kontynuuje ruch w dół i wyekstruuje masę materiału, tworząc ramię i głowicę.
4. Rdzeń jest podnoszony, a ramię rury z wyraźnym brzegiem otworu głowicy rury jest doskonale spawane z ciałem rury.
A. Ekstruder wyposażony w tłok ciśnienia osiowego
B. System pomiaru objętości
C. Masa materiału (masy metrycznej PE)
D. Głowica rurociągu z otwartym umDEMko umieralnym
E. Ciało rurociągu
Wyrobek mandrelowy
Obrośń mandrelowa
Model adaptacyjny
Przydatne dla PTH 90, PTH 100, PTH 150 i PTH 240m, prędkość produkcyjna
Są to 90, 95, 147 i 240 sztuk na minutę.
Proces przepływu synchronicznego
【3】Płytka szczelna blokuje wieko
Technologia produkcji kompozytowych giętkich przewodów polega na złożeniu wydrukowanej arkuszy kompozytowej, wstawnego ramienia rurociągu oraz nakrętki w produkt w postaci giętego przewodu, który może być wypełniony.
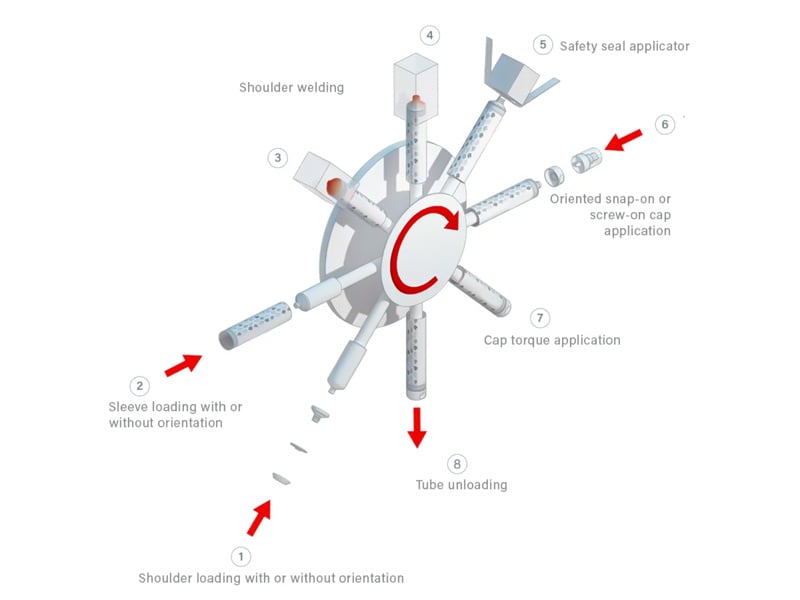
PRZEWAŻAŚCY KONKURENTNOSC TECHNICZNA
Pojemność produkcyjna urządzenia może być łatwo zwiększona przez zwiększenie liczby stacji montażowych. Prędkość działania urządzenia od 100/min do 600/min, kompaktowy design, mała powierzchnia zajmowana.
Wybitne wydajność, proces nie zwalnia ze względu na konieczny czas chłodzenia potrzebny do formowania.
Ramiona i nakrętka są wykonywane na tym samym mandryle.
Bardzo elastyczne, można dodać opcje dodające wartość, takie jak nakrętka kierunkowa, ramiona kierunkowe, ovalizacja rurki oraz hermetyzacja filmu górnego.
Użycie wytwarzanego z góry ramienia sprawia, że proces wyciskania jest bardziej stabilny i eliminuje ryzyko kurczenia się materiału podczas online produkcji formowanej.
 EN